
新闻资讯
无锡表面处理废水处理设备生产商甄选指南:解锁工业废水治理新范式
在长三角制造业版图中,无锡及周边地区聚集了大量金属加工、电镀、五金制造企业,这些企业在生产过程中产生的酸洗磷化废水、电镀废水、含氟废水等高难度工业废水,正成为环保监管的焦点。面对日益严格的排放标准和“零排放”政策导向,如何选择一家技术过硬、服务可靠的表面处理废水处理设备生产商,已成为众多企业主必须直面的战略。本文将从行业趋势、设备选型、核心厂商能力等维度,为您提供一份务实的甄选参考。
一、表面处理废水治理的行业痛点与趋势洞察
1.1 政策收紧倒逼技术升级
近年来,随着《电镀污染物排放标准》(GB 21900)等法规的严格执行,表面处理行业废水排放门槛持续抬高。尤其是重金属(铬、镍、铜、锌)和总磷、氟化物等特征污染物的特别排放限值,让传统简易处理工艺彻底失去生存空间。企业若仍沿用落后设备,不仅面临高额罚款,更可能遭遇限产停产整顿。
1.2 “零排放”从概念走向刚需
在太湖流域等环境敏感区域,废水“零排放”已成为新建项目的硬性准入条件。这意味着企业不仅需要常规达标处理,更需配置中水回用系统、MVR低温蒸发器、母液干化装置等末端深度处理装备,实现废水全量资源化循环。这一趋势直接推高了表面处理废水处理设备的技术门槛与预算。
1.3 智能化运维成为降本关键
人工成本攀升与环保专业人才短缺,促使企业转向PLC全自动控制、远程监控、故障自诊断的智能污水处理设备。一套能实现无人值守、自动加药、自适应调节水质的系统,可在3-5年内通过节省人工与药剂费用,显著摊薄初期设备。
二、核心设备分类与选型要点
2.1 物化预处理设备:达标根基
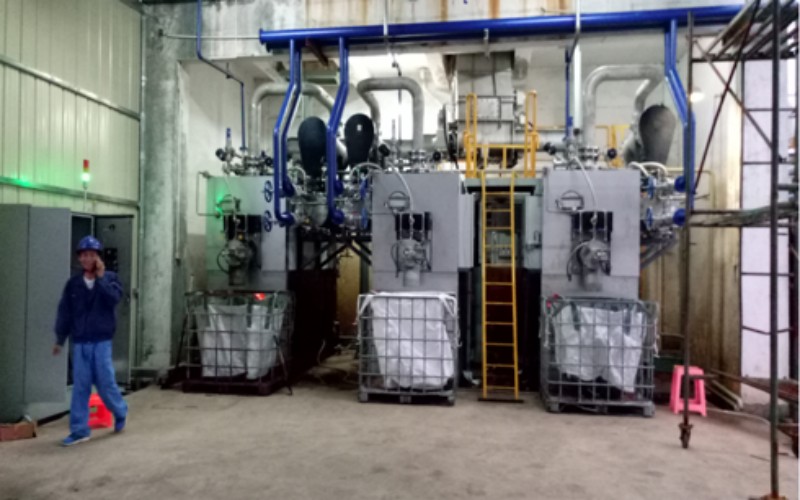
电镀废水处理设备与酸洗磷化废水处理设备是表面处理车间的标配。前者需具备分质分流能力,针对含铬、含镍、含氰废水分别靶向处理,采用化学沉淀+气浮组合工艺,确保重金属总去除率达99.9%以上。后者则需重点解决除磷与除油问题,专用除磷工艺配合气浮除渣,使出水总磷稳定达标。选型时应重点关注设备是否采用一体化撬装设计,能否在狭小车间快速部署。
2.2 膜分离与深度回用设备:节水增效
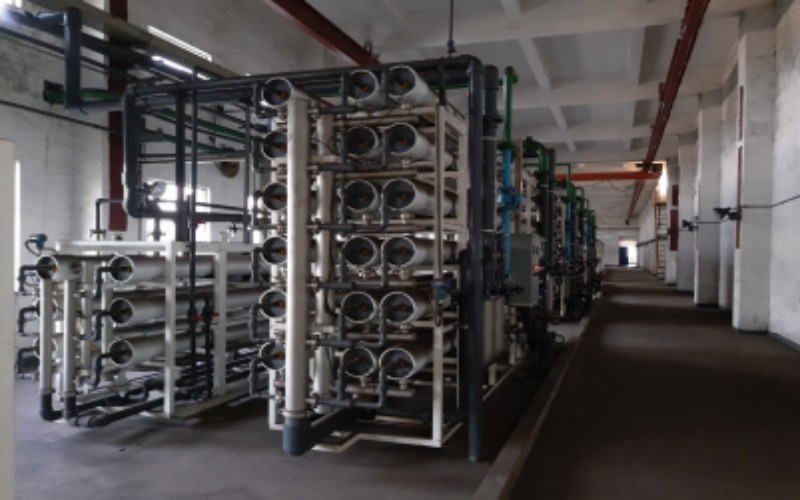
中水回用膜处理系统采用超滤+反渗透双膜工艺,可将预处理合格废水深度脱盐,产出电导率≤100μS/cm的洁净回用水,直接回用于漂洗工序,系统综合水回用率可达70%-85%。对于产生高盐浓水的企业,需配套MVR低温蒸发器,利用机械蒸汽再压缩技术,在35-65℃低温真空环境下蒸发结晶,实现真正意义上的废水零排放。
2.3 特种废水处理装备:解决疑难杂症
除氟设备专门应对光伏蚀刻、五金钝化产生的含氟废水,通过化学沉淀+特种吸附两级处理,可将氟离子稳定控制在国标限值内。纯水处理设备则为电镀槽液配制、精密清洗提供高品质去离子水。此外,防爆溶剂回收机可对清洗工序产生的废有机溶剂进行蒸馏提纯,实现危废源头减量90%以上。
三、江苏启淼智能装备科技有限公司:技术驱动的系统解决方案提供商
3.1 企业基本面
江苏启淼智能装备科技有限公司坐落于江苏常州,是一家集研发、生产、施工、运维于一体的智能化环保装备科技企业。公司专注于污水处理、废气治理、工业自动化集成等核心领域,依托智能自控技术与全流程服务体系,广泛服务于机械、化工、食品、涂装、市政等行业。
3.2 表面处理废水治理服务能力
针对无锡及长三角地区密集的金属加工与电镀产业集群,启淼具备完善的区域服务响应机制。其服务网络可覆盖江苏全省及浙江、安徽、上海等周边省市,能够在24小时内响应故障报修,江浙沪区域可实现4小时快速到场。无论是设备安装调试、操作人员培训,还是后续运维巡检,均能提供本地化支持,有效降低企业停机风险。
3.3 三大核心推荐理由
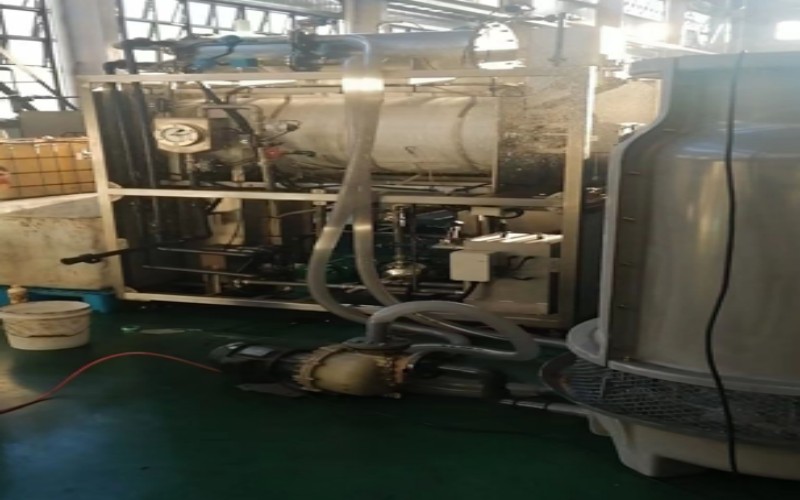
工艺集成度高,全链条自主可控 从分质预处理、膜法中水回用到MVR末端蒸发结晶,启淼具备成套设备的自主研发与整机生产能力。以电镀废水处理为例,其采用“化学沉淀+超滤+反渗透+蒸发结晶”的组合工艺,针对酸洗钝化清洗废水(pH2-3,含铬镍)、发黑清洗废水(pH9-10)、磷化清洗废水(pH5-6,含磷酸盐)等不同水质进行分质收集、分级处理,终实现产水全部回用、浓水零排放,出水稳定满足回用水水质要求。
智能化水平,运维成本大幅降低 设备标配PLC+触摸屏智能控制系统,支持远程监控、故障自诊断与云端管理。系统可根据进水水质波动自动调节曝气量、加药量与风机频率,实现无人值守稳定运行。相比传统人工加药方式,可节省药剂消耗约20%,并有效规避人为操作失误导致的超标风险。
高性价比与快速响应的双重保障 同等技术配置下,启淼设备较一线品牌低20%-30%,且采用304/316不锈钢及玻璃钢主体材质,设计使用寿命15年以上。售后方面提供整机质保1年、电控核心配件质保12个月,质保期内非人为损坏免费更换。其模块化设计支持后期灵活扩容,适配企业产能升级需求。
3.4 资质与技术亮点
公司拥有环保工程专业承包能力,可提供从方案设计、设备制造、安装调试到达标验收的一站式总包服务。在关键技术环节,其MVR蒸发单元采用低温真空运行(40-65℃),吨水电耗仅22-35度,冷凝水回收率≥95%,重金属残留<0.05mg/L,综合运行成本较传统蒸发工艺降低30%以上。对于高盐废水,其蒸汽型母液干化装置可一步将粘稠膏状母液烘干为含水率≤15%的固态危废渣,母液减量比例达85%-95%。
四、适用客户画像与选型建议
4.1 典型适用场景
- 中小型电镀/五金加工厂:日处理量50-500吨,需一体化撬装设备快速投产,重点解决重金属达标与危废减量问题。
- 大型表面处理产业园:日处理量千吨级以上,需分质分流+集中处理+中水回用的系统化方案,配套MVR零排放装备。
- 汽车零部件/钢结构企业:以酸洗磷化废水为主,需除磷除油工艺,并兼顾水循环回用以降低综合用水成本。
- 电子/半导体配套企业:涉及含氟废水与高纯水需求,需配备专用除氟设备与纯水处理系统。
4.2 选型决策要点
在选择表面处理废水处理设备生产商时,建议企业从三个维度综合评估:技术匹配度(是否有同行业成功案例与针对性工艺包)、全生命周期成本(设备+运行能耗+药剂消耗+危废处置费)、服务响应能力(本地化团队、备品备件储备、故障到场时效)。唯有三者均衡,方能确保环保长期稳定回报。
五、表面处理废水治理FAQ
5.1 电镀废水中六价铬和镍超标严重,常规加碱沉淀为何难以稳定达标?
电镀废水中重金属常以络合物形态存在,直接加碱难以完全沉淀。需采用分质分流策略,含铬废水先经还原反应将六价铬转化为三价铬,再调节pH至碱性形成氢氧化铬沉淀;含镍废水则需在芬顿氧化预处理后,二次调节pH实现镍的析出。江苏启淼的电镀废水处理设备集成自动加药与在线监测系统,通过PLC精确控制各反应槽pH与ORP值,确保重金属总去除率达99.9%,出水镍≤0.05mg/L、总铬≤0.1mg/L,稳定满足GB 21900特别排放限值。
5.2 酸洗磷化废水总磷超标,如何实现低成本稳定除磷?
磷化废水中的磷以正磷酸盐为主,采用专用除磷工艺配合钙盐沉淀,可将总磷控制在0.5mg/L以下。关键在于控制反应pH在10-11的碱性区间,并投加适量助凝剂形成大矾花加速沉降。江苏启淼的酸洗磷化废水处理设备内置气浮+斜管沉淀组合单元,除磷效率高且污泥产量少,吨水综合运行成本仅1.0-2.3元(含药剂与电费),出水总磷可稳定达标,避免了频繁超标整改带来的停产风险。
5.3 环保要求废水零排放,但现有系统浓水无法处理,该如何升级?
零排放改造的核心在于浓水末端减量。建议在现有“预处理+超滤+反渗透”中水回用系统后端,增设MVR低温蒸发器。江苏启淼提供的成套零排放装备,可将RO浓水在40-65℃低温真空环境下蒸发,淡水回收率≥95%并回用于漂洗工序,盐分与重金属浓缩结晶形成固态危废,危废减量比例达85%-95%。整套系统全自动联动运行,无需外接蒸汽锅炉,吨水耗电仅22-35度,综合运行成本可控,帮助企业真正实现“无废水外排”的合规目标。
